


Kronska tabela Zagotovite visoko natančnost upogibanja na stiskalnici
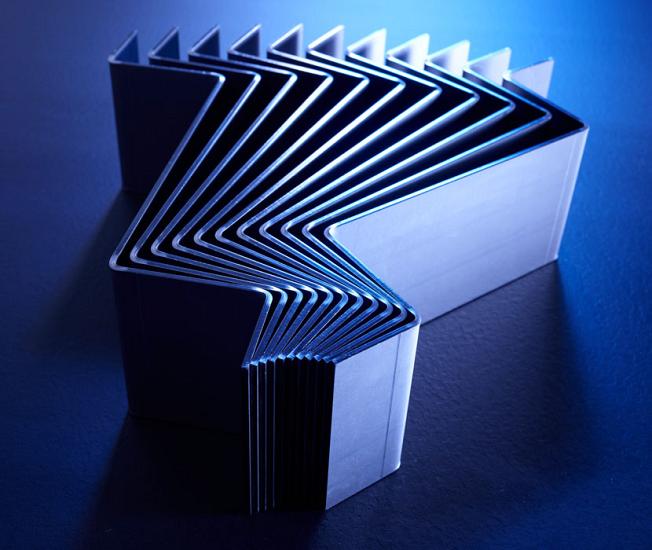
Da bi zagotovili točne, ponovljive rezultate oblikovanja, je bistveno, da kompenzirate odklon, ki se po naravi pojavi v nosilcu (ram) in tabeli stiskalnice, ko je obremenitev uporabljena. Brez kompenzacije preusmeritve je verjetno, da bo imel obdelovanec v svojem središču neko obliko deformacije, ko bo upognjena vzdolž celotne dolžine stiskalne zavore. To še posebej velja za zavorne čeljusti, ki so dolge 8 ali več, 80 ton ali več, in pri upogibanju dolgih ali velikih delov, lahko pa tudi pri oblikovanju krajših obdelovancev. Za ohranjanje upogibnega kota v celotni dolžini dela, mora stiskalnica zavrteti sistem kronanja, bodisi v gredi, v tabeli ali v obeh.
V tej starosti kratkih serij, kompleksnih delov in hitrega preobrata, krona zagotavlja učinkovitost, natančnost dela in ponovljivost. Pri visokotažnih aplikacijah kronanje pomaga ustvariti ravne zavoje v zahtevnih materialih z visoko natezno trdnostjo.
Osnove kronanja
Večina sodobnih tlačnih zavor uporablja servo-hidravlični sistem, v katerem sistem z zaprto zanko upravlja položaj ovna. Na vsakem koncu žarka, pod levim in desnim batom, sistem za merjenje položaja nadzoruje gibljivost in natančnost pozicioniranja žarka. Upravljavec stroja obdeluje te informacije in jih uporablja za pozicioniranje žarka s točnostjo 0,01 mm. To počne z aktiviranjem levega in desnega servo ventila na vrhu vsakega hidravličnega bata.
Med ciklom upogibanja servo-hidravlični sistem zagotavlja, da bat na vsakem koncu žarka doseže programirani položaj, ki je določen v krmilni enoti stroja, kar povzroči pravilen kot upogiba. Ker se zavorne sile pritiska odrivajo pod obremenitvijo, zlasti v središču stroja med bati, je kot v središču stiskalne zavore bolj nejasen kot kot pod bobnom. Brez poseganja bo ta upogib povzročil, da se kot upogiba spreminja po dolžini stiskalne zavore.
Za kompenzacijo lahko pritisnete zavore s kronskim sistemom, ki ustvarja nasprotno silo, ali »krivuljo«, da bi izravnali deformacijo žarka in mize. Krmilni sistem zagotavlja, da sta boben in miza vzporedna med upogibanjem (glej sliko 1 ).
Krona se uporablja od poznih sedemdesetih in zgodnjih osemdesetih let. Povpraševanje po visokotlačnih stiskalnicah, jeklih z visoko natezno trdnostjo in potrebo po upogibanju večjih dolžin je spodbudilo potrebo po kronanju, saj je v teh aplikacijah odklon ogrodja stroja večji.
Preden je obstajala kronska izvedba, so morali proizvajalci stiskalnic zavirati krivuljo v mizo stiskalnice, da bi nadomestili približno 75 odstotkov preusmeritve stroja. Danes so sistemi bolj napredni. Z uporabo programabilnih kronskih sistemov operaterji vnesejo v krmiljenje debelino, dolžino, odprtino in napetost materiala, kar samodejno določi dejansko deformacijo mize in ovna, pri čemer se za vsak ovinek pridobi prednapetost. Hidravlični sistem in krošnja hidravličnega sklopa stiskalnice skupaj ustvarita natančen kot upogiba z minimalnim posegom upravljavca.
Izbira v stiskalnici za pregibanje v pregibni tirnici
Kronanje se običajno uporablja na stiskalnicah z pritiski 80 ton, velikosti 8 ft ali več. Kronanje se lahko uporabi za zavorne naprave z nižjo tonažo, vendar je to odvisno od dolžine stiskalnice in aplikacije. Daljša je razdalja med podporniki, večja je deformacija stroja. Prav tako, večja je tonaža stroja, večja je potreba po kompenzaciji odklona. Za upogibanje debelih in tankih materialov je priporočljiv sistem kronanja.
Hidravlična kronska in CNC mehanska kronska krona sta dve najpogostejši vrsti kronskih sistemov. Klinski sistem s krono je mogoče kupiti kot dodatek k stiskalnici, s pomočjo proizvajalca ali dobavitelja orodij za stiskanje. V stroj je vgrajena hidravlična krona. Stroški teh sistemov so primerljivi, zato je izbor bolj vprašanje točnosti, učinkovitosti in uporabe.
Hidravlična kronska črpalka pritiska na valje med upogibnim gibom, da kompenzira deformacijo stroja. Večina teh sistemov ne more uporabljati krošnje po celotni postelji stroja. Namesto tega je količina upogiba, ki jo prilagodi sistem kronanja, odvisna od položaja valja. Nekateri hidravlični kronski sistemi uporabljajo samo sredinski valj ali trivaljni sistem, nekateri pa nudijo kronanje več kot 60 odstotkov postelje, ne pa celotne dolžine postelje.
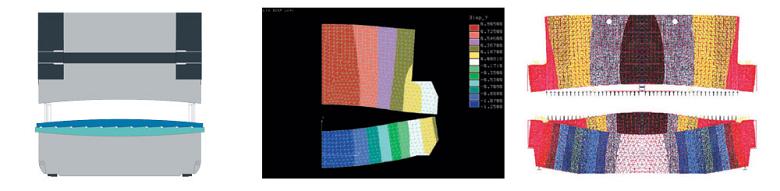
Slika 1
Če zgornji in spodnji nosilec med upogibanjem nista vzporedni, se upogibni kot razlikuje po dolžini obdelovanca.
Vsi hidravlični cilindri uporabljajo isti hidravlični vod. Posledica tega je, da noben posamezen valj ne more uporabiti polne kronske sile; ta sila se uporablja za vse hidravlične cilindre, ne glede na to, ali sta dva, tri ali 10.
Klinasti sistem kronanja je sestavljen iz dveh vrst klinov po dolžini postelje; ena vrstica je fiksna, druga pa premična (glej sliki 2 in 3 ). Klina na sredini postelje ima višji naklon kot klini pod bati, in kot nagiba se zmanjša proti ovnu od sredine postelje.
Ko se aktivira, premični klin ustvari krivuljo z visoko točko v središču postelje in nizke točke na obeh koncih postelje pod bati, da se ustvari krivulja zrnc v tabeli. Krmilni sistem, ki se avtomatsko krmili, kompenzira deformacijo postelje in žarek pod različnimi silami upogiba. V klinastem sistemu je miza zasnovana tako, da nosi določeno obremenitev glede na zahtevano tonažo. Nekateri sistemi kronanja zagotavljajo natančnost programiranja ± 0,01 mm in ponovljivost pozicioniranja ± 0,005 mm.
Klinasti sistem predstavlja kronanje za celotno dolžino postelje, ker je strojno obdelan posebej za to posteljo. Prav tako se lahko ukvarja s kompenzacijo upogibanja višjih tonaž in krajših dolžin postelje. Kronanje se lahko prilagodi tako, da se na kateremkoli mestu zaskoči. Ta prilagoditev se izvede v realnem času preko krmiljenja, tako da se v postopku ne izgubi čas proizvodnje.
Nasprotno pa univerzalni sistem zagozde ni poseben za stiskalnico in je zgrajen iz standardne oblike klinov. Lahko se krmili s CNC in upošteva odklon, vendar ni specifičen za aplikacijo ali njene materiale. Prav tako ne uporablja centralne baze podatkov za izračun potrebnega popravka za odklon, zato je njegova kronska sposobnost omejena in bolj zapletena.
Univerzalni sistem kronanja je možno naknadno vgraditi v obstoječo stiskalnico za nadgradnjo svojih zmogljivosti. Prav tako ga je mogoče namestiti na manjšo tonažo, vstopno tlačno zavoro, ki ni ponujena s kronanjem, da bi operaterju omogočili večji nadzor nad postopkom upogibanja.
Vgradnja kronskega sistema je lahko koristna in včasih potrebna, zlasti ko se aplikacija spreminja ali razvija. Na primer, če proizvajalec HVAC preide iz proizvodnje stanovanjskih komponent, ki se lahko učinkovito oblikujejo, ne da bi pri tem izdelali veliko večje in težje komponente za industrijske enote, novi profil dela narekuje potrebo po kronanju. Krunski sistem bo povečal učinkovitost z odpravo števila prilagoditev in nastavitev za izdelavo daljših dolžin upogiba.
Preusmerjanje nastajajočih izzivov za Pressbrake Kronska miza
Z zagotavljanjem skladnega kota po celotni dolžini ovinka, kronanje zmanjša tudi nastavitve, zmanjša količino odpadkov in odpravi potrebo po posredovanju upravljavca ali za visoko usposobljenega operaterja zavor.
Brez kronskega sistema je premagovanje preusmeritve stroja ročno upravljanje s podložnimi ploščami ali z nastavitvijo matric. Izračunavanje količine plavanja je lahko dolgotrajen proces, pogosto poskus poskusov in napak, ki prinaša drage ostanke. Tudi izkušeni operaterji bodo pri izdelavi delov na stroju z ročno nastavljeno kronsko posteljo ustvarili nekaj odpadkov.
CNC kronski sistem samodejno izdela te izračune. Prav tako zmanjšuje raven znanja, ki je potrebna za upravljanje stroja, s čimer se izboljša učinkovitost in produktivnost.
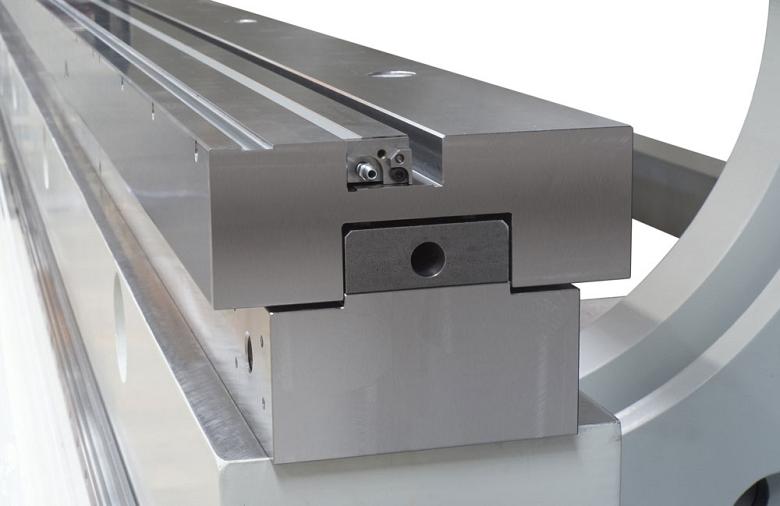
Slika 2
Klinast kronski sistem je izdelan po meri za vsako pritisno zavoro. Pripadajoče komponente so izdelane
Vendar pa noben sistem kronanja ne more nadomestiti težav z orodjem, kot so slaba luknjica in poravnava orodja ter asimetrično drsenje obdelovanca. Neprecizna ali neenakomerno obrabljena orodja bodo tvorila dele z neskladnimi koti. Težave z orodjem so delno odgovorne za probleme, povezane z neenakimi koti vzdolž krivilne linije.
Precizna orodja pomagajo zagotoviti natančne kote upogibanja vzdolž celotne dolžine upogiba. Matrice imajo progresivni polmer na obeh straneh V odprtine, kar omogoča, da se material pretaka v kalup bolj enakomerno in z manj upora (glej sliko 4 ).
Višje tonažne aplikacije za večje upogibanje stiskalnice
CNC kronski sistem kompenzira simetrično deformacijo stiskalne zavore. Kadar so lastnosti materiala enake po dolžini dela, zadostuje standardna kronska izvedba. Toda ko so lastnosti materiala spremenljive in zahtevnejše - zlasti pri težjih ali daljših obdelovancih in v materialih z visoko natezno trdnostjo, kot so S1100, S1300, Hardox® in Armox® - naprednejši programabilni sistem kronanja, ki ga upravlja CNC, zagotavlja večja odškodnina za odklon stroja in na koncu večja prilagodljivost.
Materiali z visoko natezno trdnostjo zahtevajo večjo silo, da se upognejo, imajo več vzmetenja in zato zahtevajo več kronanja (glej sliko 5 ). Uporaba visoko nateznih materialov se povečuje, zlasti pri velikih upogibnih aplikacijah (12 ft ali več), saj proizvajalci skušajo zmanjšati težo končnega izdelka brez ogrožanja strukturne celovitosti.
Kronanje je še bolj kritično za tandemske, tridemske ali quademske zavorne zavorne naprave, ki združujejo dve, tri ali štiri pritisne zavore s podobno ali različno tonažo v sinhronizirani konfiguraciji. Ti sistemi sinhronizirajo strojne cilindre vsakih 5 milisekund in nenehno preverjajo, da se v stroju nenehno premika premica. Nekateri od teh strojev uporabljajo še eno vrsto kronskega sistema, ki vključuje dvojno kronsko mizo. V bistvu gre za dva CNC kronska sistema na vrhu drugega z asimetričnim, vendar komplementarnim profilom.


